

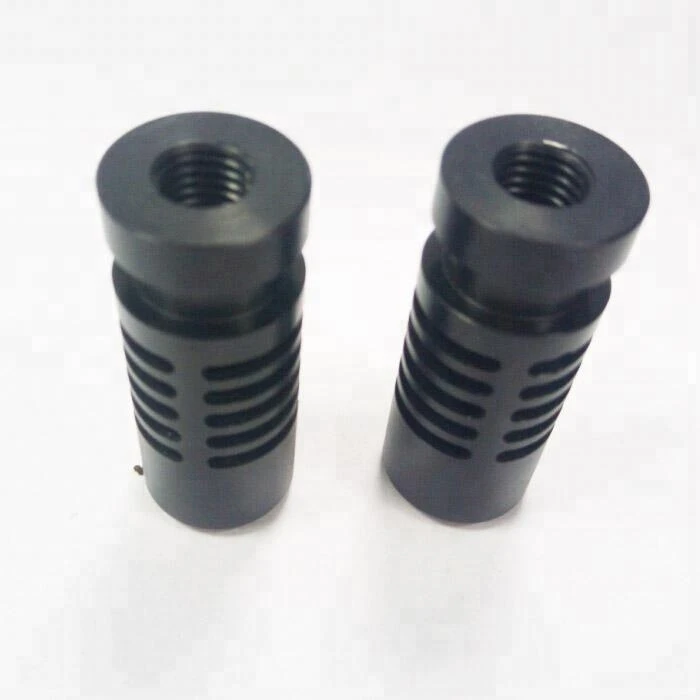


CNC obradom plastike Delrin okrećući POM crne dijelove
Specifikacije: prilagođeni prema zahtjevima crteža i uzoraka
Uvod: Tvornica za obradu profesionalnih hardverskih dodataka
Opis
Tehnički parametri
| Završi Rezultat | |
| Kao strojno | Oštri rub i izbočine bit će uklonjene |
| Bead Blast | Površina dijela ostavlja glatki, mat izgled |
| anodiziranog | Tip II stvara završnicu otpornost na koroziju. Dijelovi se mogu anodizirati u različitim bojama - bistri, crna, crvena i zlata su najčešći i obično se povezuju s aluminijom. |
Tip III je deblji i stvara sloj otporan na habanje, pored otpornosti na koroziju viđeno s tipom II. | |
| Kaput u prahu | To je postupak u kojem se boja u prahu prska na dio koji se peče u pećnici. To stvara jak, habajući i korozijski sloj koji je trajniji od standardnog slikarske metode. Dostupan je širok izbor boja za stvaranje željene estetike. |
| prilagođeno | Kontaktirajte nas putem e-pošte, skypea, WhatsApp-a. Mi ćemo razmotriti postupak dorade za vas. |
Drugi | |
| Tolerancija | + / - 0.01mm |
| Vodeće vrijeme | 1-2 tjedna za uzorke, 3-4 tjedna za masovnu proizvodnju |
| Crtanje prihvaćeno | Solid Works, Pro / Engineer, AutoCAD (DXF, DWG), PDF, TI |
| Uvjeti plaćanja | Trgovinsko osiguranje, TT / Paypal / WestUnion |


Naš Skladište


Shenzhen ponos Industrial Co, Ltd
E-mail:crush@pride-cnc.com
Što ima:+8615629044483
Faks:+86-917-3387002
Dodati:Blok D, Dianlian Science Park, Matian St., Okrug Guangming, 518106 Shenzhen, Kina
Najnovije vijesti
Sažetak izuma
Svrha ovog izuma je riješiti tehničke probleme da se postojeći dijelovi od nehrđajućeg čelika (Cr8, srl8Mo) ukisele i korodiraju, a upotrijebljena otopina za odumiranje sadrži kromidni anhidrid (uporaba teških metala je zabranjena), što je nepovoljno za zaštitu okoliša i zagađuje okoliš. Pruža neku vrstu korozije za korenje za otkrivanje podcjenjivanja površine nehrđajućeg čelika (9Cr189Cr18Mo) na ležajevima
[0006 Postupci korozije za korenje koji se koriste za površinsko brušenje otkrivanja opekotina ležajnih dijelova od nehrđajućeg čelika provode se u skladu sa sljedećim koracima
[0007 1. Vješanje: Čišćenje visećeg alata: Stavite dijelove ležaja od nehrđajućeg čelika koji se ispituju u otopinu A za 10 min:
[O0Q Otopina A je miješana vodena otopina bezvodnog natrijevog karbonata, trisatrijevog fosfata i natrijevog hidroksida, u kojoj je masna koncentracija natrijevog karbonata 2,5-3%, masna koncentracija trinatrijevog fosfata 2,5-3% i natrijevog hidroksida Masna koncentracija je 1 ~ 1,5%
3. Pranje vrućom vodom: Operite dijelove ležaja od nehrđajućeg čelika obrađene u koraku 2 vodom tresenjem na 75 ~ 85 ° C 12 minuta:
Četiri. Pranje hladnom vodom: Operite dijelove ležaja od nehrđajućeg čelika obrađene u koraku 3 sobnom temperaturom protresanjem tekuće vode 1
V. Kontinuirana provjera vodenog filma: Površina ležajnih dijelova od nehrđajućeg čelika treba biti potpuno navlažena. Vizualno promatrajte stanje loma filma bez vode i nastavite sljedeći korak. U suprotnom, ponovite korake 1 do 4 sve dok vizualno promatranje ne bude najmanje 30S bezvodno puknuće filma
6. Kisela korozija: Stavite ležajeve dijelova od nehrđajućeg čelika u otopinu B i mućkajte 20 do 50 ° C na sobnoj temperaturi i vodite računa da boja korozije dijelova ležaja od nehrđajućeg čelika postane svijetlo siva.
Popularni tagovi: cnc obrada plastičnih delrina, okretanje pom crnih dijelova, Kina, proizvođači, dobavljači, tvornica, veleprodaja, prilagođeni, rađeni u Kini
Par
neSljedeći
nePošaljite upit
Mogli biste i voljeti


